


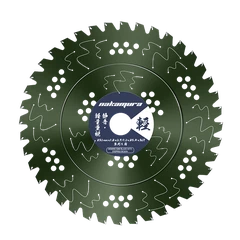
در ماشینکاری صنعتی سنگین، انتخاب ابزار برش مناسب نیاز به درک دقیق متالورژی و سینماتیک دارد. یک پرسش مکرر از مهندسان تدارکات این است که آیا تیغههای اره استاندارد کاربید تنگستن (TCT) میتوانند با خیال راحت ریلهای راهآهن را پردازش کنند یا خیر. برای پرداختن به این موضوع، ما باید خواص مواد خاص فولاد ریل را تجزیه و تحلیل کنیم و آنها را با محدودیت های مهندسی تیغه های اره معمولی مقایسه کنیم.
سختی مواد و محدودیت های غیر آهنی
برای درک محدودیت های برش، باید بین فلزات غیر آهنی و آهنی تفاوت قائل شد. مواد غیر آهنی مانند اکستروژن آلومینیوم نسبتاً نرم هستند و برای جلوگیری از چسبندگی مواد به هندسه های خاصی نیاز دارند. به عنوان مثال، الفتیغه اره برش آلومینیومی 10 اینچبرای برش یکپارچه از میان آلیاژهای نرم، با یک سنگ زنی سه تراشه (TCG) و RPM های عملیاتی بالا مهندسی شده است. با این حال، استفاده از همین ابزار کاربید تنگستن برای فلزات آهنی با کربن بالا منجر به شکست فاجعهبار فوری ابزار میشود.
متالورژی پیچیده ریل های راه آهن
ریل های راه آهن فولاد نرم استاندارد نیستند. آنها از فولاد آلیاژی با کربن بالا و منگنز بالا ساخته شده اند که برای مقاومت در برابر بارهای فشاری عظیم و اصطکاک ثابت طراحی شده اند. علاوه بر این، آنها خواص سخت کاری شدید را نشان می دهند. تلاش برای برش این درجه از فولاد با استانداردتیغه اره مدور آلومینیومییا هر تیغه چوبی/فلزی اولیه TCT یک نقض شدید ایمنی است. سختی فوق العاده باعث می شود که نوک های کاربید قلاب مثبت استاندارد فوراً در اثر ضربه شکسته شوند و ترکش های خطرناکی ایجاد کنند.
واقعیت برنامه های کاربردی "چند منظوره".
یکی دیگر از تصورات غلط رایج، استفاده از ابزارهای چندکاره برای کارهای صنعتی شدید است. در حالی که با کیفیت بالاتیغه اره برش چند منظورهبرای پردازش پروفیل های فولادی ملایم، میلگرد آهنی و پلاستیک در ساخت و ساز کلی بسیار کارآمد است، برای استحکام کششی شدید فولاد ریلی منگنز جامد مهندسی نشده است. تیغه های چندکاره تطبیق پذیری را در محیط های ملایم به حداکثر می رساند، اما فاقد ریزهندسه مورد نیاز برای بیلت های جامد فوق سخت هستند.


جوشکاری لیزری پیشرفته و تراکم دندانی بالا
وقتی اره های سرد کاربید و سرمت به درستی مهندسی شوندمی تواندفولاد ریل را برش می دهند، اما آنها باید به پروتکل های سختگیرانه تولید پایبند باشند. اولاً، شوک مکانیکی برش فولاد منگنزی به گامهای بسیار ظریف دندان (تعداد دندانهای بسیار زیاد) نیاز دارد تا بار تراشه به ازای هر دندان به حداقل برسد. تعداد کم دندان ها فوراً تیغه را از بین می برد. ثانیا، روشهای قدیمی پرس داغ برای این سطح تنش کافی نیستند. نوک های کاربید یا سرمت باید با استفاده از پیشرفته ترین بدنه فولاد آلیاژی چسبانده شوند.جوش لیزریفن آوری، تضمین می کند که پیوند مولکولی تحت گشتاور شدید شکست نمی خورد.
دستورات عملیاتی: RPM و خنک کننده
برش فولاد ریل با اره های سرد جوش لیزری تخصصی به ماشین آلات اختصاصی نیاز دارد. این فرآیند سرعت اسپیندل بسیار کم (RPM) و گشتاور بالا را الزامی می کند. اره های خردکن ساینده با سرعت بالا را نمی توان با تیغه های TCT برای این منظور مجهز کرد. علاوه بر این، یک سیستم خنککننده سیل فشار بالا یا سیستم روانکاری ریز (MQL) برای جلوگیری از تخریب حرارتی بایندر کاربید و کاهش سخت شدن کار سطح ریل کاملاً الزامی است.
نتیجه گیری
کاربید استاندارد و تیغه های اره چند منظوره را نمی توان و نباید برای برش ریل راه آهن استفاده کرد. پردازش فولاد ریلی با منگنز بالا به تیغه های برش سرد سرمت جوش داده شده با لیزر یا تیغه های برش سرد کاربید صنعتی که بر روی ماشین آلات اختصاصی و با RPM کم کار می کنند نیاز دارد. با رعایت تطابق متالورژیکی دقیق و رد کاربرد متقابل ابزار نامناسب، تأسیسات صنعتی می توانند ایمنی عملیاتی مطلق و حداکثر راندمان برش را تضمین کنند.