


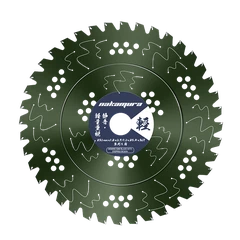
در بخشهای تولید مدرن و ساخت مواد، پردازش پلیمرهای مصنوعی و پلاستیکهای نرم، چالشهای ترمودینامیکی و جنبشی شدیدی را ایجاد میکند. بر خلاف تعمیر و نگهداری در فضای باز، که متکی به برش جنبشی با سرعت بالا با استفاده از ابزارهایی مانندتیغه های برش علف هرزبرای پاکسازی پوشش گیاهی ساینده، ساخت پلیمر دقیق نیاز به تعادل دقیق حفظ لبه و مدیریت حرارتی دارد. مهندسان تدارکات باید ابزارهای برشی را مشخص کنند که از ذوب شدن مواد فاجعه آمیز، تاب برداشتن لبه ها و از کار افتادن عملیات جلوگیری کند.
سینماتیک: دینامیک خطی در مقابل دینامیک دایره ای
مشخصات سینماتیکی ابزار برش اساساً پاسخ ترمودینامیکی زیرلایه را تغییر می دهد. برای تخریب سازه یا استخراج مواد خشن، اپراتورها مستقر می شوندتیغه های Sawzall برای چوب و فلز. این تیغه ها از یک حرکت خطی و رفت و برگشتی استفاده می کنند که اجازه خنک شدن طبیعی را در طول کرال پشت می دهد. علاوه بر این، برای مدیریت گرمای تولید شده در برش های عمیق، متخصصان اغلب به هندسه های گام متغیر، مانند مواردی که درتیغه های اره متقابل فلزی چوبی 3T - 24T، برای بهینه سازی تخلیه تراشه در تراکم های مختلف مواد.
با این حال، هنگام ساخت ورق های پلاستیکی نرم یا اجزای پلیمری اکسترود شده، برش خطی فاقد دقت لازم برای پرداخت است. این برنامه نیاز به برش مداوم با RPM بالا یک تیغه اره دایره ای چند منظوره تخصصی 190 میلی متری دارد.
مهندسی پلیمرهای ویسکوالاستیک
پلاستیک های نرم دارای ویسکوالاستیسیته منحصر به فرد و نقطه ذوب فوق العاده پایینی هستند. علت اصلی شکست تیغه در این مواد، تیرگی لبه نیست، بلکه تجمع حرارتی است که منجر به "ذوب شدن" می شود - جایی که پلاستیک در پشت تیغه مایع می شود و ذوب می شود. تیغه های چند منظوره 190 میلی متری ممتاز از طریق مهندسی ساختاری دقیق با این مشکل مقابله می کنند. با کنار گذاشتن کامل روشهای منسوخ شده چسباندن پرس داغ، تولیدکنندگان سطح بالا از پیشرفتهترین فناوریها استفاده میکنند.جوش لیزریبرای ادغام نوک کاربید تنگستن به صفحه فولادی آلیاژی با فشار بالا. این تضمین می کند که دندان ها می توانند در برابر کشش اصطکاکی بسیار زیاد پلیمرهای صمغی بدون برش مقاومت کنند.


هندسه دندان و اتلاف حرارتی
برای پردازش موثر پلاستیک های نرم بدون ذوب، تیغه باید دارای یک تراش سخت تراشه سه گانه (TCG) همراه با زاویه قلاب منفی یا صفر باشد. زاویه مثبت قلاب، پلاستیک الاستیک را به شدت به داخل تیغه می کشد و باعث شکستگی یا اتصال شدید موتور می شود. چنگک منفی باعث می شود که تیغه پلیمر را تمیز کند و خراشیده شود. علاوه بر این، شکافهای انبساط برش لیزری CNC دقیق بهعنوان سینکهای حرارتی عمل میکنند و به صورت دینامیکی گرمای جنبشی را قبل از انتقال به لبه برش جذب میکنند.
بهینه سازی نرخ خوراک عملیاتی
عملیات مکانیکی دیکته شده توسط ماشینکار به اندازه متالورژی تیغه حیاتی است. یک خطای فراگیر استفاده از نرخ تغذیه آهسته و مردد است. در پلاستیک های نرم، تغذیه آهسته باعث ایجاد اصطکاک موضعی شدید می شود و فوراً بستر را مایع می کند. اپراتورها باید یک نرخ تغذیه ثابت و تهاجمی را حفظ کنند تا اطمینان حاصل شود که نوک کاربید جوش داده شده با لیزر به طور مداوم در مواد سرد گاز می گیرد و به تراشه های تخلیه شده اجازه می دهد بار حرارتی را از منطقه برش دور کنند.
نتیجه گیری برای تدارکات B2B
انتخاب تیغه اره مدور 190 میلی متری بهینه برای پلاستیک های نرم یک علم دقیق است که توسط دینامیک حرارتی و مکانیک تشکیل تراشه کنترل می شود. عملیات حرفه ای باید یکپارچگی ساختاری جوش داده شده با لیزر، هندسه های خاص دندان TCG و زوایای قلاب منفی شدید را در اولویت قرار دهد. با هماهنگ کردن این مشخصات مهندسی با کالیبراسیون دقیق ماشین، سازندگان صنعتی می توانند ذوب پلیمرها را حذف کنند، ضایعات مواد را کاهش دهند و راندمان کلی تولید را به حداکثر برسانند.