


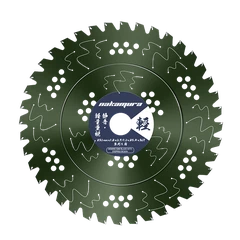
در بخشهای پیشرفته ساخت صنعتی و ماشینکاری دقیق، بهینهسازی هندسی پروفیل دندانی تیغه اره کاربید تنگستن (TCT) کارایی ترمودینامیکی و دقت مکانیکی آن را دیکته میکند. رابطه بین هندسه دندان، زاویه چنگک و سرعت محیطی یک علم دقیق است که سطح و طول عمر ابزار را تعیین می کند. برای مهندسین تدارکات و تأسیسات تولیدی، استانداردسازی مواد مصرفی برش بر اساس اصول دقیق مکانیکی برای به حداکثر رساندن بازگشت سرمایه (ROI) و اطمینان از ایمنی عملیاتی ضروری است.
1. مکانیک TCG و دقت غیر آهنییک تصور غلط رایج در هندسه ابزار، نمایه سه تراشه آسیاب (TCG) را احاطه کرده است. TCG از یک دندان مسطح منفرد که توسط دو دندان اریب کناری قرار گرفته است تشکیل نمی شود. در عوض، این یک دنباله متناوب بسیار مهندسی شده است: دندان ذوزنقه ای (پخدار) بالاتر که برش ناصاف اولیه را اجرا می کند، به دنبال آن بلافاصله یک دندان شن کش تخت پایین تر که گوشه ها را پاک کرده و کرف را به پایان می رساند. این برش متوالی ضربه ضربه و تجمع حرارتی را به حداقل می رساند. برای پردازش اکستروژن های غیر آهنی استاندارد، استقرار aتیغه اره برش آلومینیومی 10 اینچدارای یک پیکربندی دقیق TCG، یک روکش آینه مانند و بدون سوراخ را تضمین می کند و در عین حال چرخه عمر تیز کردن مجدد را افزایش می دهد.
2. زوایای شن کش و پردازش پلیمر/فلزیکی دیگر از خطاهای مهم مهندسی، استفاده نادرست از پروفیل های Alternate Top Bevel (ATB) برای برش پلاستیک یا پلیمر است. زاویه برشی تهاجمی ATB باعث ایجاد اصطکاک بیش از حد می شود که منجر به خرد شدن شدید، گرفتن مواد و ذوب پلیمر می شود. کامپوزیت ها و پلاستیک های شکننده به شدت به هندسه های TCG با زوایای چنگک صفر یا منفی نیاز دارند. هنگام پردازش فلزات غیرآهنی حساس به دما، مدیریت حرارتی و ایمنی از اهمیت بالایی برخوردار است. ادغام یک برنامه خاصتیغه اره مدور برش آلومینیومیبا زاویه تابش منفی، نیروی برشی رو به پایین ایجاد میکند و از چنگ زدن شدید تیغه به مواد جلوگیری میکند و ضربههای خطرناک را در طول نرخهای تغذیه با سرعت بالا از بین میبرد.
3. سینماتیک با قطر بزرگ: دور در دقیقه دوک در مقابل سرعت نوکبا افزایش نیازهای صنعتی، ابعاد فیزیکی تیغه به طور اساسی سینماتیک برش را تغییر می دهد. یک قانون اساسی مکانیک دورانی این است که سرعت نوک محیطی متناسب با قطر تیغه افزایش می یابد. برای کاربردهای صنعتی سنگین - مانند برش شمش های آلومینیومی عظیم - با استفاده از مواد سنگینتیغه اره 900 میلی متری برای آلومینیوماپراتورها را ملزم می کند که دور چرخش اسپیندل ماشین را به شدت کاهش دهند. عدم کالیبره کردن RPM به قطر بزرگ شده منجر به سرعت بالای نوک می شود که به طور آنی دندانه های کاربید را می سوزاند و باعث شکست متالورژیکی می شود.


4. ساخت پیشرفته: جوشکاری لیزری و جداسازی موادفراتر از بهینه سازی پروفیل دندان، یکپارچگی ساختاری مطلق تیغه اره متکی به روش های اتصال ساخت آن است. در محیطهای صنعتی با تقاضای بالا، روشهای قدیمی تولید پرس داغ مستعد جدا شدن فاجعهبار دندان تحت بارهای شدید هستند. تیغه های مدرن و با کارایی بالا منحصراً با استفاده از فناوری جوش لیزری پیشرفته تولید می شوند. این همجوشی دقیق یک پیوند متالورژیکی تخریب ناپذیر بین نوک کاربید و صفحه فولادی با فشار بالا ایجاد می کند.
علاوه بر این، عملکرد بهینه برش، جداسازی دقیق مواد را الزامی می کند. در حالی که تیغه های TCT تطبیق پذیری فوق العاده ای ارائه می دهند، برش فلزات آهنی سخت شده (فولاد کربنی، آهن) به سختی قرمز شدید تیغه های سرمت برای برش سرد خشک نیاز دارد. برعکس، برش کامپوزیت های بسیار ساینده یا مواد غیر آهنی به بهترین وجه با استفاده از ابزار الماس پلی کریستالی (PCD) مدیریت می شود که مقاومت در برابر سایش بی نظیری را ارائه می دهد به شرط اینکه هرگز در معرض آلیاژهای آهنی قرار نگیرد.
نتیجه گیریبهینه سازی پروفیل دندان تیغه اره یک رشته مکانیکی دقیق است. با تطبیق دقیق هندسه دندان (TCG، ATB)، زوایای چنگک، و یکپارچگی ساختاری جوش داده شده با لیزر با متالورژی خاص قطعه کار، تاسیسات صنعتی می توانند کارایی عملیاتی خود را به میزان قابل توجهی افزایش دهند. ما به عنوان یک تولید کننده منبع برتر، راه حل های برش خود را با بالاترین استانداردهای جهانی مهندسی می کنیم. ما از توزیعکنندگان صنعتی و شرکای تولیدی دعوت میکنیم تا با تیم فنی ما برای راهحلهای برش سفارشیشده و مخصوص برنامههای کاربردی OEM مشورت کنند.