


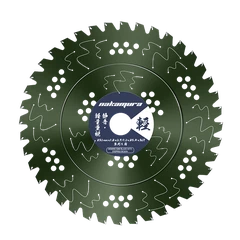
در ساخت و ساز مدرن و کابینتهای پیشرفته{0}}، اجرای پروژههای پیچیده نیازمند تطبیق دقیق ابزارهای برش متالورژیکی با زیرلایههای متنوع است. یک سایت کار جامع اغلب به طیف گسترده ای از راه حل های برش نیاز دارد-از آماده سازی اولیه سایت و پاکسازی با استفاده از یک کار سنگین-اره دایره ای تیغه برش چمن، به پارگی های ساختاری با استفاده از ناهمواریتیغههای اره متقابل دو-فلزی. با این حال، با پیشرفت پروژه از قاببندی خشن به نصب روکشهای معماری با ارزش-، دینامیک برش از اولویت دادن به مقاومت در برابر ضربه محض به نیاز به دقت جراحی تغییر میکند.
دوگانگی مهندسی تیغه کاربید
درک مهندسی خاص تیغه های کاربید تنگستن (TCT) برای مهندسان تدارکات بسیار مهم است. برای کاربردهای ساختاری سنگین شامل میخ های تعبیه شده و الوارهای ساینده، اپراتورها بهتیغه اره کاربید دمو برای چوب. این تیغهها از فناوری جوش لیزری پیشرفته-به طور کامل جایگزین روشهای داغ قدیمی-پرسش- برای اتصال نوکهای کاربید به صفحه فولادی استفاده میکنند و تضمین میکنند که دندانها در برابر ضربههای مکانیکی شدید بدون برش مقاومت کنند.
با این حال، اعمال این سطح از هندسه برش تهاجمی روی روکش چوبی ظریف منجر به پاره شدن مواد فاجعهبار-میشود. روکش متشکل از لایههای بسیار نازک- از الیاف چوب طبیعی است که به یک زیرلایه چسبانده شدهاند. جدا کردن این الیاف دانههای متقاطع{4}}شکننده، نیازمند ریز-هندسه بسیار تخصصی و تعداد دندانهای بسیار بالا است (معمولاً ۸۰ تا ۱۰۰ تن در تیغههای ۱۰ اینچی).
هندسه دندان: ضرورت سلام-ATB
فراگیرترین خطای فنی در پردازش روکش استفاده از تیغه تراش تراشه سه گانه (TCG) است. در حالی که TCG برای ملامین متراکم یا فلزات غیرآهنی بهینه است، اما مانند اسکنه ای عمل می کند که روکش چوب طبیعی را خرد می کند. استاندارد مطلق صنعتی برای روکش، پیکربندی مخروطی بالای جایگزین (Hi-ATB) است. سلام-دندانهای ATB دارای زاویه اریب تهاجمی هستند (اغلب 30 درجه تا 40 درجه)، که به لبه برش اجازه میدهد تا قبل از جدا شدن مواد هسته، از میان الیاف سطح چپ و راست بهخوبی عبور کند و یک روکش بدون عیب-را تضمین میکند.


پهنای کرف و تعادل هارمونیک
برش روکش ظریف نیاز به یک صفحه{0} بسیار نازک دارد (معمولاً 0.090 تا 0.100 اینچ). سطح نازک تر مقاومت را به حداقل می رساند و حجم مواد برداشته شده را کاهش می دهد که به نوبه خود استرس جنبشی اعمال شده بر روی سطح شکننده روکش را کاهش می دهد. برای حفظ ثبات در طرحهای نازک{5}}کرف، تیغههای صنعتی ممتاز دارای شکافهای انبساط برش لیزری دقیق CNC هستند. این شکافها انبساط حرارتی را جذب میکنند و حلقههای ساختاری را خنثی میکنند و ارتعاش هارمونیک و خروج جانبی را در طول عملیات RPM بالا حذف میکنند.
پروتکل های نگهداری صنعتی
حفظ ریز-لبه یک تیغه Hi-ATB نیازمند پروتکلهای شیمیایی دقیق است. در حین کار مداوم، زمین چوب طبیعی و لیگنین روی نوک کاربید پلیمریزه می شوند و زاویه فاصله را تغییر می دهند و گرمای اصطکاک شدید ایجاد می کنند. اپراتورها باید به شدت از پاک کننده های اسیدی خانگی اجتناب کنند. تیغهها باید با حلالهای پایه قلیایی-صنعتی و پایه قلیایی{6} برای حل کردن رزینها بدون خوردگی صفحه فولادی آلیاژی و سپس استفاده از روانکننده پلیتترا فلوئورواتیلن خشک (PTFE) پردازش شوند.
نتیجه گیری برای تدارکات B2B
تهیه تیغه اره دایره ای مناسب برای پردازش روکش یک نیاز مکانیکی دقیق است که توسط تراکم الیاف و هندسه دقیق دندان کنترل می شود. تولیدکنندگان صنعتی با استاندارد کردن خرید در مورد یکپارچگی ساختاری جوش داده شده لیزری و پیکربندیهای دندان Hi-ATB، میتوانند ضایعات مواد با ارزش- را حذف کنند و کارایی عملیاتی فرآیندهای تکمیل خود را به حداکثر برسانند.