


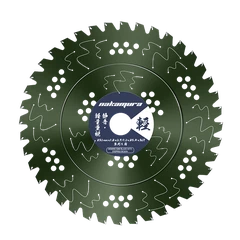
در ماشینکاری صنعتی و ساخت مواد مدرن، مدیریت دینامیک حرارتی برای حفظ تحملهای ساختاری و افزایش چرخه عمر عملیاتی ابزارهای برش بسیار مهم است. تخریب حرارتی کاتالیزور اولیه برای خرابی ابزار است که منجر به تاب برداشتن صفحات فولادی، بایندرهای کاربید تخریب شده و پوشش های سطحی آسیب دیده می شود. درک دقیق محرک های مکانیکی گرمای بیش از حد برای ایجاد پروتکل های عملیاتی استاندارد ضروری است.
مواد{0}}بهینهسازی هندسی خاص
برای جلوگیری از انباشت حرارتی فاجعه بار، هندسه میکرو{0}}ابزار باید دقیقاً با خواص فیزیکی زیرلایه مطابقت داشته باشد. برای مثال، فلزات غیرآهنی، خطرات اصطکاک و سوزش شدید دارند. با استفاده از یک متخصصتیغه اره گرد برای برش آلومینیومتضمین می کند که هندسه تراشه سه گانه (TCG) و زاویه قلاب منفی به طور فعال مواد را برش داده و به طور موثر گرمای تولید شده را به جای بدنه تیغه به تراشه منتقل می کند.
مدیریت سنتتیک و یکپارچگی ساختاری
پردازش پلیمرهای ترموپلاستیک به یک رویکرد ترمودینامیکی کاملا متفاوت نیاز دارد. یک تیغه نامناسب باعث ذوب شدن مواد و جوش دائمی به گلوله ها می شود. استقرار یک مهندسی شده7 1 4 تیغه اره گرد برای پلاستیکتراکم دقیق دندان مورد نیاز برای حفظ آستانه برش خنک را تضمین می کند. علاوه بر این، برای مقاومت در برابر چرخههای حرارتی سخت کاربردهای صنعتی، نوکهای کاربید تنگستن روی تیغههای ممتاز با استفاده از پیشرفتهتر وصل شدهاند.جوش لیزریتکنولوژی این روش کاملاً جایگزین روشهای قدیمی{1} پرس داغ یا لحیم کاری اولیه میشود و تضمین میکند که دندانها پیوند مولکولی خود را با هسته فولادی حتی تحت فشار شدید حرارتی و مکانیکی حفظ میکنند.
متقابل{0}}دینامیک برش عملکردی
زمانی که عملیات انتقال بین لایههای مختلف را دیکته میکند-مانند الوارهای تعبیهشده با میخهای ساختمانی یا روکش فلزی نازک- بسیار همهکارهتیغه اره گرد برای چوب و فلزمستقر شده است. با این حال، اپراتورها باید به شدت RPM و نرخ تغذیه دوک را کالیبره کنند تا آستانههای حرارتی متفاوت الیاف چوب و فلزات آهنی را متعادل کنند و از کدر شدن زودرس و تاب برداشتن حرارت جلوگیری کنند.


سینماتیک: بار تراشه و نرخ خوراک
گرمای اصطکاکی محصول جانبی مستقیم یک بار تراشه نادرست (نسبت نرخ تغذیه به RPM و تعداد دندان) است. تغذیه خیلی آهسته مواد به سادگی باعث مالش نمی شود. باعث کار سریع-سخت شدن در فلزات و سوزاندن شدید حرارتی در مواد آلی می شود. اپراتورها باید نرخ تغذیه تهاجمی و محاسبه شده را حفظ کنند تا اطمینان حاصل شود که تیغه به طور مداوم به مواد جدید گاز می گیرد و به تراشه های تخلیه شده اجازه می دهد گرما را از منطقه برش دور کنند.
مدیریت حرارتی و روانکاری (MQL)
پروتکل های خنک کننده به شدت توسط مواد دیکته می شوند. برای-ساخت فلزات غیرآهنی و آهنی، پیادهسازی سیستم میکرو{2}}روغنکاری کمی (MQL) برای کاهش گرما و لبه بالا (BUE) روی نوکهای کاربید الزامی است. برعکس، چوب، کامپوزیت و پلاستیک باید به شدت از خنک کننده های مایع اجتناب کنند. برای این مواد، مدیریت حرارتی کاملاً متکی بر سیستمهای استخراج گرد و غبار آیرودینامیکی و شکافهای انبساط برش لیزری تیغه{6}}است که به صورت پویا انبساط حرارتی را جذب میکند تا صفحه کاملاً صافی را در طول عملیات صنعتی مداوم حفظ کند.