


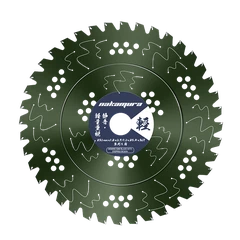
در پردازش مواد صنعتی، برش طولی-که معمولاً در نجاری به عنوان "برش- برش داده میشود-چالشهای ترمودینامیکی و مکانیکی منحصربهفردی را ارائه میدهد. درگیری مداوم ابزار برش نیاز به تخلیه دقیق تراشه و مدیریت حرارتی دارد. برای تاسیسات حرفه ای تولید و پیمانکاران صنعتی، استفاده از تیغه اره با نوک کاربید تنگستن (TCT) استاندارد مطلق برای تحمل این چرخه های برش طولانی است. با این حال، مشخصات هندسی دقیق تیغه باید به شدت با ویژگی های ساختاری مواد کالیبره شود. این مقاله اصول مهندسی برش طولی در مواد مختلف صنعتی را تجزیه و تحلیل می کند.
1. مکانیک شکاف چوب و تخلیه تراشهدر بخش نجاری، برش{0}}ریپ به طور خاص به برش موازی با دانه طبیعی چوب اشاره دارد. این فرآیند به جای گرد و غبار ریز، براده های طولانی و فیبری ایجاد می کند. برای جلوگیری از تجمع حرارتی و توقف موتور، یک ریپ تیغه اختصاصی باید دارای تعداد دندان کم و گلوله های عمیق باشد تا حجم زیادی از مواد را به طور موثر تخلیه کند. برای محیطهای انقباضی مختلط از-استفاده از محیطهای قراردادی که در آن اپراتورها اغلب بین تختههای چوب جامد و کامپوزیت جابهجا میشوند و یک سیستم بسیار کالیبره شده را به کار میبرند.تیغه اره چند منظوره 190 میلی متریتعادل مکانیکی بهینه را فراهم می کند. عمق گلوله کافی برای برش های طولی پیوسته را بدون آسیب رساندن به پوشش لبه در طول عملیات مقطع- ارائه می دهد.
2. مواد همسانگرد: مغالطه پلیمرهای شکافندهیک خطای مکانیکی حیاتی در ساخت کلی، بکارگیری اصول شکافتن چوب برای مواد همسانگرد مانند پلیمرها و پلاستیک ها است. پلاستیک ها ساختار دانه ای فیبری ندارند. استفاده از یک-تیغه چوبی کم دندان بر روی پلیمرها باعث خرد شدن فاجعهبار، خرد{3}}شکستگی و اصطکاک- ذوب میشود. برشهای اندازهگیری طولی روی مواد مصنوعی نیاز به پیکربندیهای دندانی با چگالی بالا با زوایای چنگک تخصصی دارد. استقرار دقیق-مهندسی7 1 4 تیغه اره گرد برای پلاستیکتضمین می کند که بار تراشه در هر دندان حداقل باقی می ماند. این هندسه لبه ای تمیز و بدون ذوب- ایجاد می کند و از گرفتن تیغه قطعه کار در طول نرخ تغذیه مداوم جلوگیری می کند.


3. اندازه فلزات غیر آهنی و الزامات هندسیبه طور مشابه، اجرای برش های طولی (اندازه یا شکاف) در فلزات غیر آهنی به پارامترهای متالورژی و هندسی کاملاً متفاوتی نسبت به پردازش چوب استاندارد نیاز دارد. آلومینیوم دارای ضریب انبساط حرارتی بالایی است و تحت اصطکاک شدید برشی تمایل به جوش (میکرو{2}}جوش) به دندانهای کاربید دارد. برای اجرای برش های طولی ایمن و دقیق در اکستروژن های فلزی، اپراتورها باید از یک دستگاه اختصاصی استفاده کنند.تیغه اره مدور آلومینیومی. این ابزارهای تخصصی دارای هندسه سه تراشه آسیاب (TCG) و زاویه چنگک منفی هستند. این پیکربندی خاص یک نیروی تثبیت کننده رو به پایین اعمال می کند و از چسبیدن تهاجمی تیغه به آلومینیوم جلوگیری می کند و تضمین می کند که-عاری از سوراخ و آینه- روکشی دارد.
4. یکپارچگی ساختاری: وظیفه جوشکاری لیزریصرف نظر از ماده مورد نظر، یکپارچگی ساختاری اتصال دندان کاربید تعیین کننده نهایی ایمنی ابزار و طول عمر صنعتی است. فرآیندهای تولید پرس داغ قدیمی و قدیمی برای مقاومت در برابر ضربه های مکانیکی پایدار و تنش حرارتی ایجاد شده در طول برش طولی طولانی، کاملاً ناکافی هستند. تیغه های TCT صنعتی ممتاز منحصراً از فناوری جوش لیزری پیشرفته استفاده می کنند. این همجوشی لیزری دقیق یک پیوند متالورژیکی خراب نشدنی بین نوکهای کاربید تنگستن و بدنه فولادی با کشش بالا ایجاد میکند و جدا شدن دندان را حتی در شدیدترین بارهای صنعتی تضمین میکند.
نتیجه گیری و تدارکات B2Bاجرای برش های طولی کارآمد و ایمن نیاز به تلاقی دقیق علم مواد و مهندسی مکانیک دارد. با تطبیق دقیق هندسه دندان، ظرفیت گودال، و یکپارچگی ساختاری جوش داده شده با لیزر با چگالی خاص قطعه کار، امکانات پردازش میتوانند به شدت ROI عملیاتی خود را به حداکثر برسانند. ما به عنوان تولید کننده منبع برتر فناوری های برش پیشرفته، تیغه های خود را با بالاترین استانداردهای صنعتی جهانی مهندسی می کنیم. ما از توزیعکنندگان جهانی و شرکای تولید دعوت میکنیم تا با تیم مهندسی فنی ما برای راهحلهای برش سفارشی-کاربردی{5}} OEM که متناسب با خطوط تولید دقیق شما هستند، مشورت کنند.