


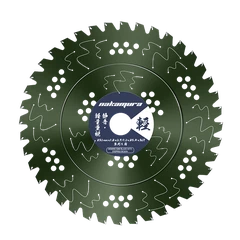
در بخش تولید پیشرفته، پردازش مواد کامپوزیت-از چوب-کامپوزیتهای پلاستیکی (WPC) تا رزینهای مصنوعی متراکم{2}}چالشهای ترمودینامیکی و مکانیکی بزرگی را ارائه میکند. برخلاف فلزات همسانگرد یا الوار طبیعی، کامپوزیت ها از چندین ماده گسسته مهندسی شده اند. برش این مواد اغلب باعث لایه لایه شدن، ذوب ماتریس و تسریع سایش ابزار می شود. برای افسران تدارکات صنعتی و مهندسان تولید، مشخص کردن تیغه اره دقیق کاربید تنگستن (TCT) یک دستور عملیاتی حیاتی است. هنگامی که امکانات به اندازهگیری همهکاره در پانلهای{7}}تراکم مختلط نیاز دارند، استفاده از یک کالیبره بسیار بالاتیغه اره چند منظوره 190 میلی متریپایداری مکانیکی پایه مورد نیاز برای حرکت در ساختارهای مختلف مواد بدون ایجاد ارتعاش هارمونیک دوک را فراهم می کند.
1. ویژگی مواد: پلیمرها و مکانیک WPCچالش اصلی در هنگام برش کامپوزیت های مبتنی بر پلیمر{0} (مانند ورقه های WPC یا PVC) تجمع حرارتی است. اصطکاک بیش از حد ماتریس رزین را ذوب میکند و به جای برشی تمیز، به لبهای ذوبشده و سوراخشده- منجر میشود. برای کاهش این امر، پارامترهای هندسی تیغه-به ویژه زاویه چنگک و ظرفیت گلوله{5}}باید برای کاهش بار تراشه و تخلیه سریع گرما بهینه شوند. برای اندازهگیری دقیق کامپوزیتهای با محتوای پلیمری بالا-با استفاده از یک برنامه کاربردی خاص-7 1 4 تیغه اره گرد برای پلاستیکبه صورت مکانیکی مورد نیاز است. طراحی تیغه با زاویه صفر یا منفی اصلاح شده، از چسبیدن شدید دندان ها به کامپوزیت جلوگیری می کند، ضربه خطرناک را از بین می برد و از یک روکش بدون ذوب- و از نظر ساختاری دست نخورده تضمین می کند.
2. سینماتیک آسیاب تراشه سه گانه (TCG)سنگ بنای ماشینکاری کامپوزیت و غیرآهنی، پروفیل دندان سه تراشه (TCG) است. یک تصور غلط صنعتی رایج هندسه TCG را ساده می کند. در واقعیت، این یک توالی متناوب بسیار پیچیده است: یک دندان ذوزنقه ای (پخدار) بالاتر، فرورفتگی مرکزی اولیه را اجرا می کند، بلافاصله پس از آن یک دندان تخت پایین تر "راکر" که گوشه های بیرونی کرف را پاک می کند. این برش متوالی نیروی برش را توزیع می کند، ضربه ضربه را به شدت کاهش می دهد و خطر لایه برداری کامپوزیت را به حداقل می رساند. به دلیل چگالی بسیار زیاد برخی از چند لایه، سازندگان اغلب از ابزارهای غیرآهنی استفاده می کنند. به عنوان مثال، استقرار aتیغه اره برش آلومینیومی 10 اینچدسترسی به این هندسه TCG ممتاز و یکپارچگی کاربید جوشی لیزری قوی- لازم برای برش از کامپوزیت های سفت و سخت و ساینده را تضمین می کند.


3. مرز کاربید تنگستن: ساینده در مقابل کامپوزیت های غیر ساینده-طبقه بندی دقیق مواد کامپوزیت قبل از انتخاب ابزار، یک الزام مهندسی حیاتی است. تیغه های کاربید تنگستن ممتاز برای WPC، ملامینه و ورقه های استاندارد استثنایی هستند. با این حال، کامپوزیتهای هوافضا و دریایی-بهویژه پلیمرهای تقویتشده با فیبر کربن (CFRP) و فایبرگلاس{4}}از سایندگی بسیار بالایی برخوردار هستند. پردازش فیبر کربن یا فایبرگلاس با تیغه های کاربید استاندارد منجر به کدر شدن متالورژیکی آنی می شود. برای این کامپوزیت های هوافضای فوق ساینده، امکانات پردازش باید از ابزار استاندارد TCT به تیغه های اره الماس پلی کریستالی (PCD) تبدیل شود تا چرخه تولید مداوم حفظ شود.
4. دستورات عملیاتی: برش خشک و استخراج گرد و غباریک خطای عملیاتی فاجعه بار در ماشینکاری کامپوزیت، معرفی مایع خنک کننده یا روان کننده است. بر خلاف ساخت فلز، پردازش کامپوزیت های مصنوعی باید کاملاً به عنوان یک عملیات برش خشک- انجام شود. وارد کردن سیالات یک دوغاب سمی و بسیار ساینده ایجاد می کند که لبه های قطعه کار را تخریب می کند و به طور دائم به اجزای متحرک ماشین آسیب می رساند. مدیریت حرارتی باید صرفاً از طریق بهینهسازی سرعت محیطی تیغه (تنظیم RPM)، طراحی آیرودینامیکی شکافهای انبساط تیغه، و ادغام سیستمهای استخراج خلاء با سرعت بالا برای حذف گرد و غبار گرم شده فوراً از روی صفحه انجام شود.
نتیجه گیری و تدارکات B2Bبهینه سازی هندسه تیغه اره برای مواد کامپوزیتی یک علم دقیق است که نیازمند رعایت دقیق اصول مکانیکی و متالورژیکی است. با تراز کردن پروفیل دندان (TCG)، زوایای چنگک و گریدهای کاربید خاص با کامپوزیت هدف، تأسیسات تولیدی میتوانند به شدت ROI عملیاتی خود را به حداکثر برسانند و فرآیندهای تکمیل ثانویه را حذف کنند. ما بهعنوان تولیدکننده برتر فناوریهای برش پیشرفته، تیغههای خود را با استفاده از جوشکاری لیزری پیشرفته و متعادلسازی دینامیکی رایانهای-بهترین--مهندسی میکنیم. ما از توزیعکنندگان جهانی و شرکای تولید صنعتی دعوت میکنیم تا با تیم مهندسی فنی ما برای راهحلهای برش سفارشی-کاربردی{7}} OEM مشورت کنند.