


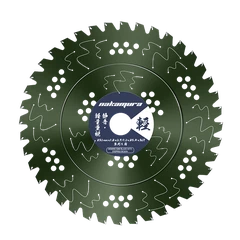
در تولید صنعتی و ساخت سنگین، کارایی یک عملیات برش به طور جدایی ناپذیری با کیفیت متالورژی و طراحی هندسی ابزار برش مرتبط است. تیغه های اره برش چند منظوره برای پردازش طیف متنوعی از بسترها از فولاد ملایم تا پلیمرهای متراکم و الوار بدون نیاز به تغییر مداوم ابزار مهندسی شده اند. برای مهندسان تدارکات، درک مشخصات فنی دقیقی که تیغه های ممتاز را از مواد مصرفی استاندارد متمایز می کند، برای بهینه سازی سربار عملیاتی و به حداکثر رساندن بازده تولید بسیار مهم است.
ابزار دقیق سینماتیک و مواد خاصمعیار اساسی هر ابزار برشی توانایی آن در حفظ ثبات ساختاری تحت انرژی جنبشی شدید چرخشی است. هنگام پردازش الوارهای ابعادی یا برش های متقاطع ظریف، اپراتورها اغلب a را به کار می گیرندتیغه اره نازک برای برش چوب. کرف بسیار نازک حجم مواد حذف شده را کاهش می دهد و در نتیجه بار الکتریکی روی موتور اسپیندل را به حداقل می رساند. با این حال، برای مقاومت در برابر نیروهای گریز از مرکز شدید مرتبط با طرحهای نازک، تیغههای مدور صنعتی درجه یک از پیشرفتهترین فناوری جوش لیزری استفاده میکنند. این فرآیند جوشکاری لیزری به طور کامل جایگزین روشهای قدیمی پرس داغ میشود و تضمین میکند که نوکهای کاربید تنگستن یک پیوند مولکولی بیعیب را با صفحه فولادی آلیاژی با فشار بالا حفظ میکنند و از انحراف و برش دندان جلوگیری میکنند.
سایش شدید و کامپوزیت های پیشرفتههنگامی که ساخت از چوب استاندارد به مواد غیرآهنی بسیار ساینده یا کامپوزیت های پیشرفته (مانند سیمان الیافی یا ملامین) تغییر می کند، کاربید استاندارد در معرض تخریب حرارتی سریع قرار می گیرد. در این محیط های با اصطکاک بالا، یکپارچه سازیتیغه برش PCD ناکاموراورود به جریان کار یک مزیت تکنولوژیکی بی نظیر را فراهم می کند. این تیغه با استفاده از ماتریس های الماس پلی کریستالی (PCD)، حفظ لبه را ارائه می دهد که به طور تصاعدی از ابزارهای معمولی دوام می آورد. عملکرد میکرو برشی هندسه PCD یک پایان تمیز از نظر جراحی را بدون ابرهای گرد و غبار کشنده یا بریدگی لبه های مرتبط با ابزارهای بلانت تضمین می کند.
متمایز کردن دینامیک برش دایره ای و خطیبرای مدیران تأسیسات ضروری است که مشخصات جنبشی ابزار را به درستی با نوع دستگاه مطابقت دهند. در حالی که اره های برش دایره ای بر گشتاور چرخشی پیوسته تکیه می کنند، تخریب و بازسازی ساختاری نیاز به مکانیک برش خطی دارد. برای این برنامه ها، استقرارتیغه اره متقابل برای فلزسکته تهاجمی لازم را فراهم می کند. این تیغهها که از ترکیبات دو فلزی انعطافپذیر ساخته شدهاند (معمولاً دندانههای فولادی پرسرعت M42 که به پشتیبان فولادی فنری متصل میشوند)، خمش فاجعهبار و ضربههای ضربهای را هنگام فرو رفتن در لولههای فولادی سنگین یا میخهای تعبیهشده جذب میکنند - یک شاهکار مکانیکی برای صفحات دایرهای صلب غیرممکن است.


مدیریت حرارتی و تعادل هارمونیکیک نقطه شکست بحرانی برای تیغه های چند منظوره با کیفیت پایین، تشدید هارمونیک مدیریت نشده است. برش با دور در دقیقه بالا گرمای اصطکاکی شدید ایجاد می کند. اگر هسته فولادی نتواند این گرما را دفع کند، صفحه تاب میخورد و منجر به ارتعاش شدید (پچ پچ)، سطوح دسیبل کر کننده و شکست زودرس لبه میشود. تیغههای اره برش درجه یک با شکافهای انبساط برش لیزری CNC که با رزینهای مرطوبکننده صوتی تزریق میشوند، مهندسی شدهاند. این ریزمعماری به صورت دینامیکی انبساط حرارتی را جذب میکند و اطمینان حاصل میکند که تیغه تحت گشتاور سنگین کاملاً صاف و متحدالمرکز باقی میماند.
نتیجه گیری برای تدارکات B2Bسرمایه گذاری در ابزارهای برش درجه بالا، محاسبه هزینه کل مالکیت (TCO) است. سازندگان صنعتی با استانداردسازی تدارکات حول یکپارچگی ساختاری جوش داده شده با لیزر، تطابق دقیق مواد و هندسه های مدیریت حرارتی پیشرفته، می توانند زمان خرابی تجهیزات را به شدت کاهش دهند، فرآیندهای تکمیل ثانویه را حذف کنند، و ایمنی عملیاتی و عملکرد کلی را به حداکثر برسانند.